 EN
Resumen Rápido
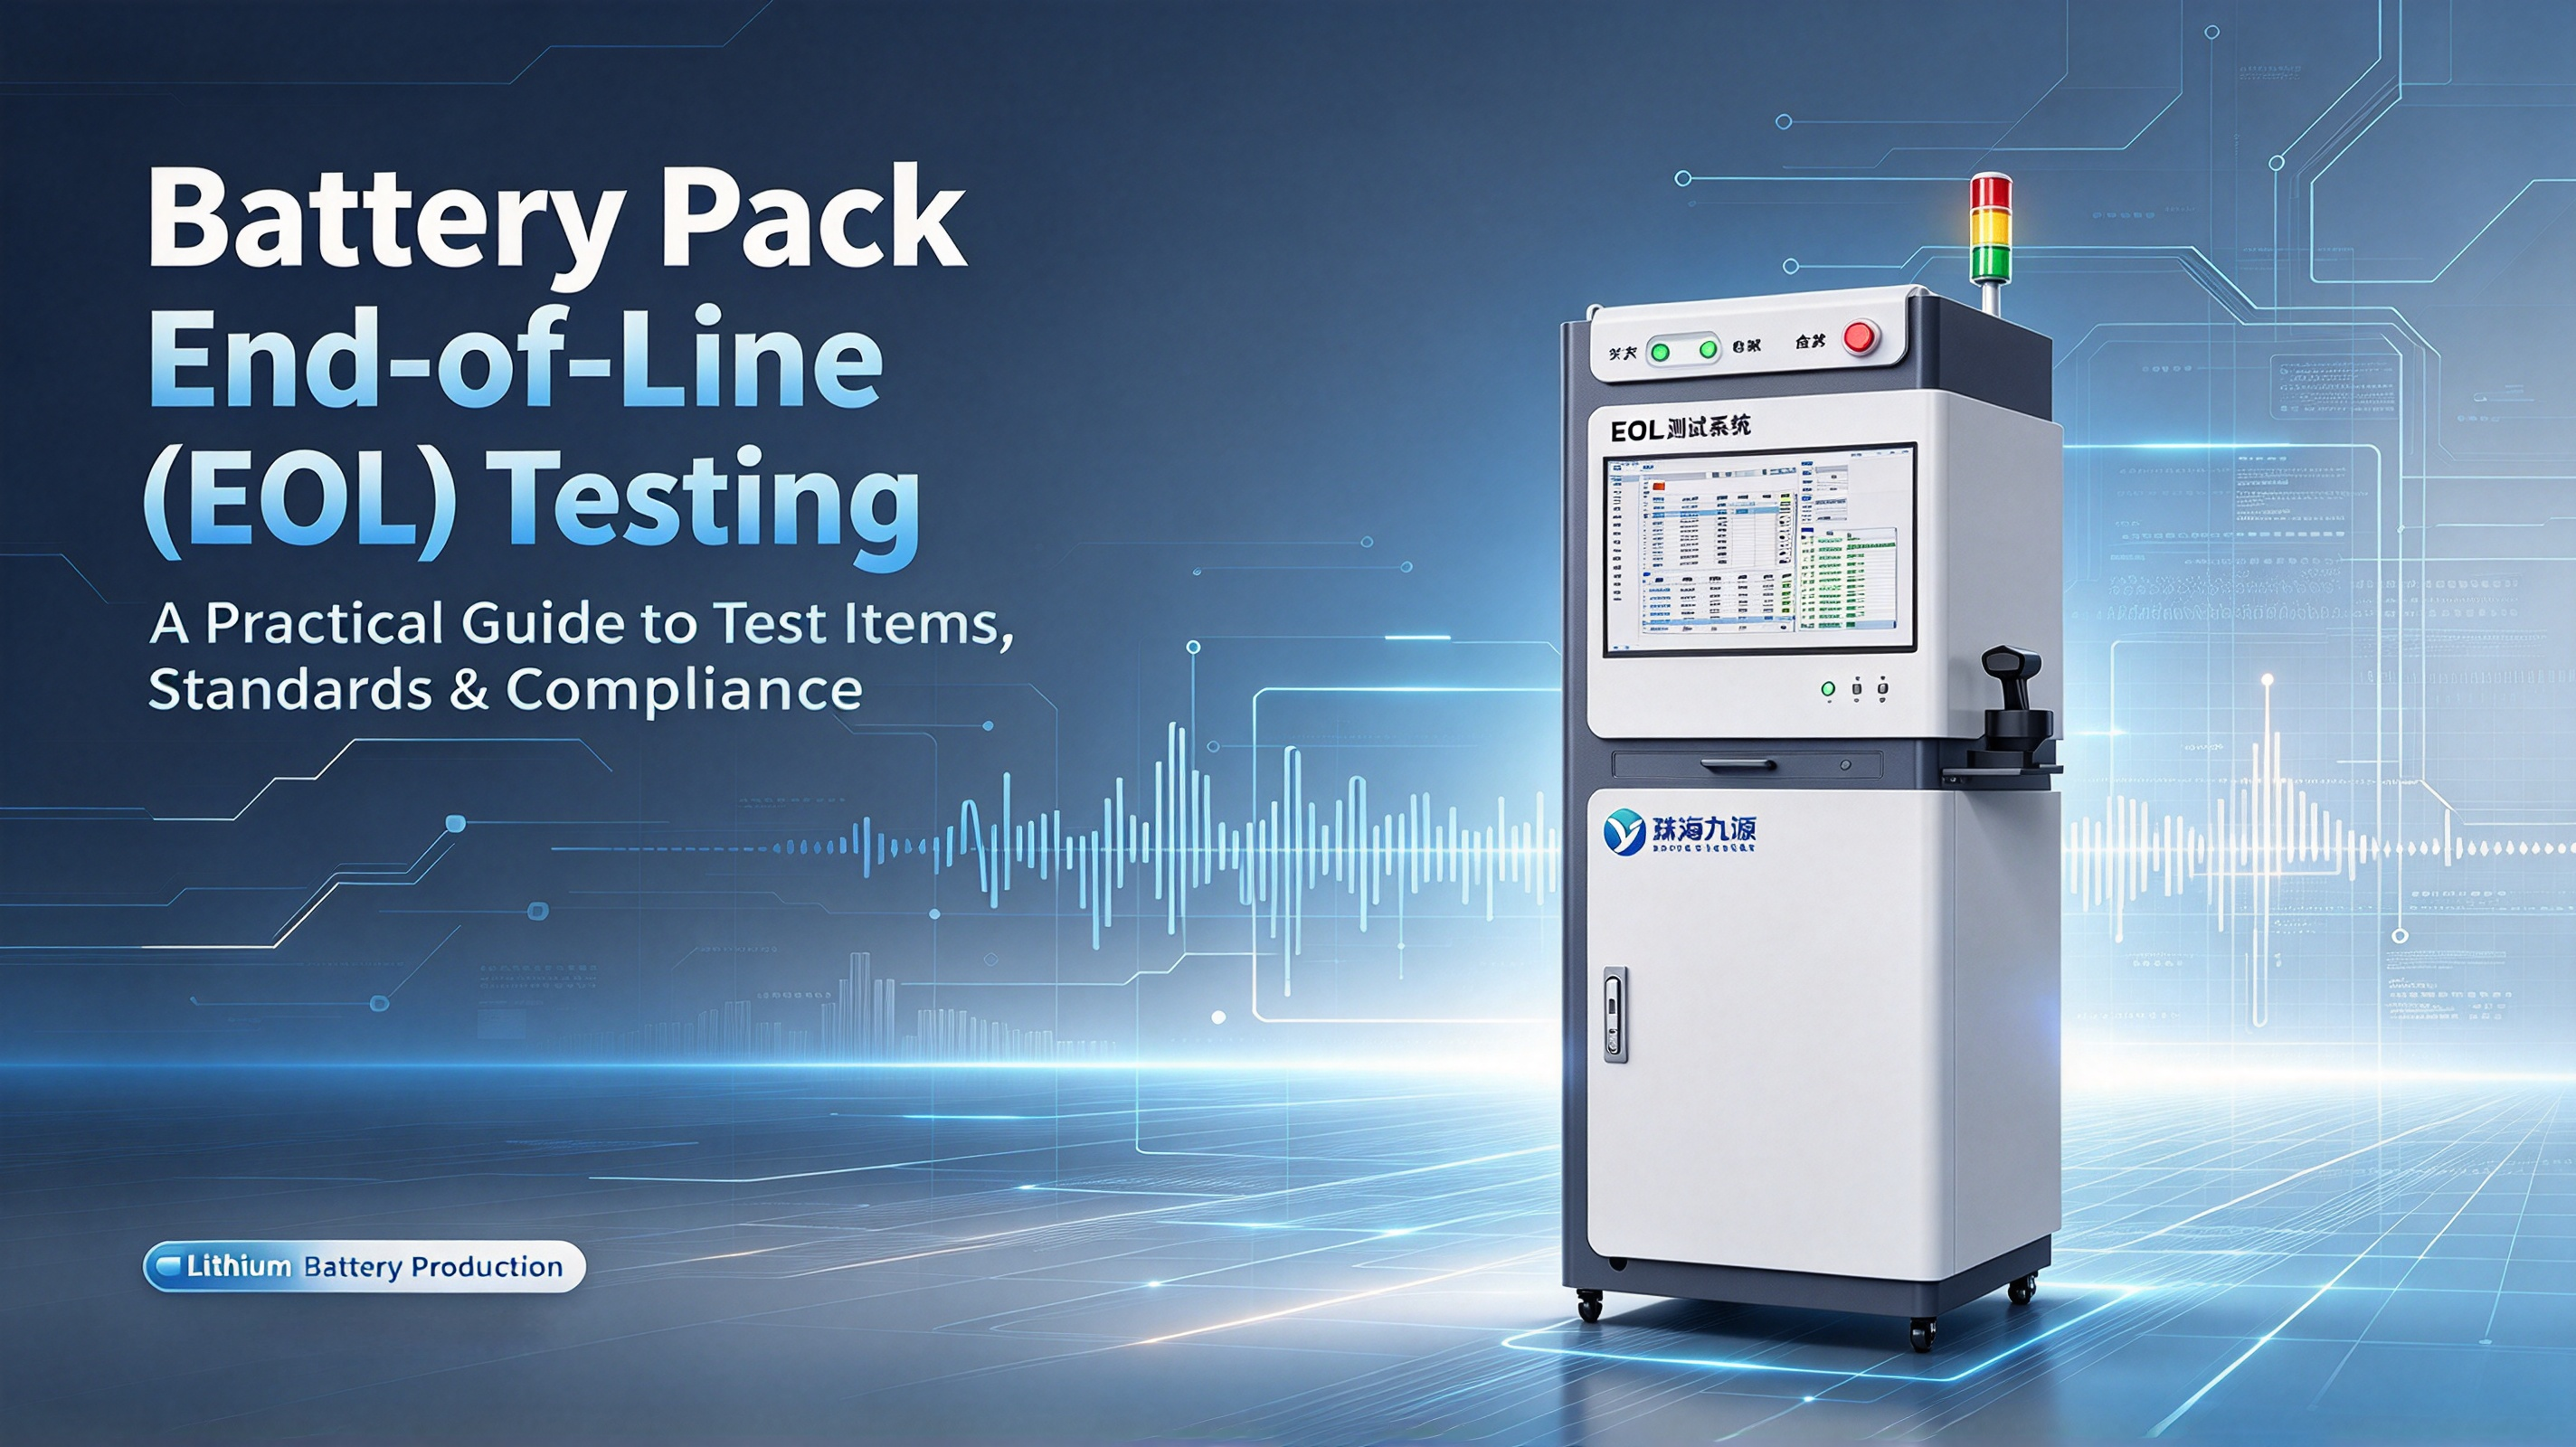
- Pruebas finales de paquetes de baterías es la estación automatizada por la que pasa un paquete o módulo de batería de litio al final del ensamblaje, antes de su embalaje. Pruebas finales de paquetes de baterías se aplica al 100 % de las unidades, en segundos o minutos, bajo condiciones ambientales de fábrica.
-
Pruebas finales de paquetes de baterías verifica cómo se construyó específicamente este paquete: aislamiento, tensión de soporte, resistencia interna, tensión total, dispersión de tensión entre celdas y temperatura, y datos del BMS. Las pruebas de laboratorio verifican el comportamiento del diseño. Ambos tipos de pruebas no son intercambiables.
- Un paquete puede superar la certificación completa y aun así enviarse con un arnés aplastado, un termistor deformado o una unión de alta resistencia. La certificación valida el diseño; pruebas finales de paquetes de baterías valida la unidad.
-
Pruebas finales de paquetes de baterías también se distingue del envejecimiento (un paso de acondicionamiento) y del ciclador de baterías (un instrumento de caracterización). Confundir estos cuatro conceptos es el error de adquisición más común en la producción de paquetes.
- El sistema descrito aquí abarca la clase de corriente continua de 12 a 400 V: paquetes para vehículos eléctricos y vehículos comerciales, así como paquetes y módulos para almacenamiento industrial y comercial (C&I), residencial y móvil. Realiza la verificación de seguridad, eléctrica y de datos del sistema de gestión de baterías (BMS) para pruebas finales de paquetes de baterías . No es un ciclador ni posee etapa de potencia.
Qué significa «punto final de línea» — y qué no significa
Primero, una trampa terminológica que cuesta dinero real a los compradores. Punto final de línea (EOL) es un término de fabricación: la última estación antes del embalaje. Fin de vida es un término relacionado con la salud de la batería: un paquete que ha sufrido degradación y está siendo retirado, reutilizado o reciclado. Mismo acrónimo, extremos opuestos del ciclo de vida del producto.
En este artículo, EOL siempre significa punto final de línea para pruebas finales de paquetes de baterías .
Una estación EOL para paquetes responde una única pregunta para cada unidad: ¿Se montó correctamente este paquete y es seguro energizarlo?
No es un instrumento de investigación, ni una cámara ambiental, ni un laboratorio de certificación. Es una puerta de producción: rápida, repetible, automatizada y vinculada a un número de serie.
Nota de alcance. Esta guía abarca las pruebas de EOL (fin de línea) a nivel de paquete y módulo en el 12–400 V CC clase — el rango utilizado por paquetes para vehículos de pasajeros y comerciales, almacenamiento C&I, almacenamiento residencial y almacenamiento móvil. Los armarios modulares a escala industrial de 1500 V constituyen un problema de ingeniería distinto, con instrumentación de seguridad diferente y arquitectura de estación distinta.
Las cuatro pruebas que todos confunden
Si retiene solo una cosa de esta guía, que sea esta tabla. Las pruebas de EOL, la validación en laboratorio, el envejecimiento y los ciclos son cuatro tareas distintas. Con frecuencia, los compradores definen el alcance de una y esperan que cubra también las otras tres.
|
|
Prueba de EOL (fin de línea) |
Validación en laboratorio / prueba de tipo |
Envejecimiento / carga de formación |
Ciclador de baterías |
|
Propósito |
Verificar la calidad de fabricación y la seguridad de una unidad |
Demostrar que el diseño cumple con un estándar |
Estabilizar la química de la celda y detectar derivas tempranas |
Caracterizar la capacidad, la vida útil y la capacidad de potencia |
|
Unidades sometidas a prueba |
100 % de la producción |
Solo muestras |
100 %, aguas arriba del EOL |
Muestras, I+D, clasificación de celdas |
|
Duración |
Segundos a minutos, ajustado al takt |
Días a semanas |
Horas a días |
Días a meses |
|
Ambiente |
Suelo de fábrica ambiente |
Cámara: ciclado térmico, humedad, vibración, abuso |
SOC y temperatura controlados |
Laboratorio, controlado por temperatura |
|
Qué detecta |
Daño en el aislamiento, uniones débiles, cableado invertido o cruzado, sensores aplastados, errores de flash en el BMS, desequilibrio entre celdas |
Debilidad de diseño, propagación de fuga térmica, durabilidad mecánica |
Deriva lenta de voltaje, autodescarga temprana, celdas débiles |
Falta de capacidad, aumento de resistencia, tendencia de SOH |
|
Salida |
Registro secuencial de aprobación/rechazo por paquete |
Informe de ensayo por diseño/certificado |
Registro del proceso |
Conjunto de datos de caracterización |
|
Referencias típicas |
Especificación del paquete, documento de aceptación del cliente |
IEC 62619, IEC 63056, UL 9540/9540A, GB 38031 |
Especificación interna del proceso |
IEC 62620, ISO 12405 |
Tres aclaraciones que importan en la práctica:
La certificación no cubre el ensamblaje. Una prueba de tipo se ejecuta en un puñado de unidades, construidas cuidadosamente, a menudo a mano. Su línea de producción fabrica cientos por semana con llaves dinamométricas y cambios de turno. Todo defecto de ensamblaje pasa desapercibido en la prueba de tipo —y cada uno de ellos representa un riesgo a nivel de unidad.
El envejecimiento no es una barrera de seguridad. Envejecimiento de las celdas en un estado de carga y una temperatura controlados. No aplica una tensión de retención, no mide el aislamiento y no verifica que el paquete haya sobrevivido al traslado desde el bastidor de envejecimiento hasta el montaje final. Los paquetes fallan en la prueba final (EOL) con más frecuencia de lo que la gente espera, precisamente porque el enrutamiento del arnés y el cierre de la tapa son los puntos exactos donde ocurren los daños.
Un ciclador no es una estación EOL. Un ciclador es un instrumento de precisión para medir una celda o un paquete durante varias horas. No dispone de una fuente de tensión de retención (hipot), carece de secuencias de prueba de aislamiento y no incorpora un flujo de trabajo de aprobación/rechazo impulsado por el sistema MES. Es posible instalar un ciclador dentro de una estación EOL; sin embargo, no es posible convertir un ciclador independiente en una estación EOL.
Qué comprueba realmente una estación EOL de paquetes
Una secuencia de fin de línea (EOL) de producción detecta defectos. No caracteriza el rendimiento. Cada paso se marca con una marca de tiempo y se almacena asociado al número de serie del paquete.
3.1 Seguridad eléctrica
|
Prueba |
Qué defecto detecta |
Origen del límite |
|
Tensión de prueba en corriente continua (hipot) |
Riesgo de ruptura del aislamiento, distancia de fuga/distancia de separación insuficiente, contaminación conductiva |
Especificación del paquete + norma de seguridad aplicable |
|
Resistencia de aislamiento |
Aislamiento dañado, humedad, arnés aplastado |
Norma de seguridad aplicable + especificación de aceptación del cliente |
|
Descarga automática tras la prueba |
Carga residual restante en el paquete o en el circuito de prueba |
Procedimiento de seguridad |
Vale la pena decirlo en voz alta: la tensión de retención y la resistencia de aislamiento no son la misma prueba, y ninguna de ellas sustituye a la otra. La resistencia de aislamiento mide la fuga a una tensión continua (CC) especificada; la prueba de tensión de retención (hipot) somete el sistema de aislamiento a estrés para demostrar que no se romperá. Una es una medición, la otra es una prueba de estrés. Una estación que ofrece únicamente una de estas pruebas no constituye una estación de seguridad completa.
Verifique el rango del instrumento, no solo la tensión de prueba. Un verificador de seguridad especificado únicamente para el producto actual podría no cubrir el del próximo año. El sistema descrito aquí incorpora una fuente de hipot de CC calificada de 0,05 a 6 kV a 10 mA y un medidor de aislamiento que abarca de 0,1 MΩ a 10 GΩ , de modo que el mismo armario se puede reprogramar a medida que aumentan los voltajes del paquete, en lugar de tener que comprar uno nuevo.
3.2 Rendimiento eléctrico
|
Prueba |
Qué defecto detecta |
Origen del límite |
|
Tensión total del paquete (12–400 V CC) |
Número incorrecto de celdas, conexión en serie defectuosa, desequilibrio grave |
Especificación del paquete |
|
Resistencia interna de corriente alterna |
Soldadura débil o unión atornillada defectuosa, prensado inadecuado, terminal suelto, celda no coincidente |
Especificación del paquete, seguida estadísticamente con mayor precisión |
|
Conmutación automática entre múltiples rangos |
Lectura fuera de rango en una variante distinta del paquete |
Configuración del instrumento |
3.3 Comunicación del BMS y verificación de datos
|
Prueba |
Qué defecto detecta |
Origen del límite |
|
Enlace CAN con importación de archivo DBC |
Firmware incorrecto, ID de nodo incorrecto, terminación incorrecta, versión DBC incorrecta |
Matriz de comunicación / lista de materiales (BOM) publicada |
|
Adquisición del voltaje de celda (hasta 104 canales) |
Celdas incompatibles, conexión invertida, rama paralela inactiva |
Especificación del paquete |
|
Cálculo de la dispersión del voltaje de celda |
Desbalance más allá de la tolerancia |
Especificación del paquete |
|
Adquisición de temperatura (hasta 28 canales) |
Termistor aplastado, sensor sin mapear, tipo de NTC incorrecto |
Especificación de diseño |
|
Cálculo de la dispersión de temperatura |
Problema en la ruta de refrigeración, error en la colocación del sensor |
Especificación de diseño |
|
Lectura de código de fallo / registro |
DTC sin resolver, BMS no calibrada |
Especificación de diseño |
Ubicación de la prueba EOL en la línea
Un flujo típico tiene este aspecto:
Inspección de entrada de celdas → ensamblaje de módulos → ensamblaje de paquetes → envejecimiento / formación → prueba EOL → embalaje → envío
Dos reglas de ubicación:
La prueba EOL se realiza tras el envejecimiento y tras el ensamblaje mecánico completo. Cualquier operación posterior a la prueba — como el tendido del arnés, el cierre de la tapa o el transporte hasta la caja — queda sin probar. Coloque la estación lo más cerca posible de la caja, según lo permita su disposición física
EOL es la última puerta de control, no la primera. La inspección de celdas entrantes y las comprobaciones a nivel de módulo detectan problemas cuando aún son económicos de resolver. Detectar una soldadura defectuosa en la prueba final (EOL) implica volver a trabajar un paquete terminado. Una línea eficiente desplaza la detección de fallos hacia etapas tempranas y utiliza la prueba final (EOL) para confirmar la calidad del producto terminado.
Por qué las pruebas al 100 % en la etapa final de producción (EOL) se han convertido en un requisito básico
Seguridad. Los daños en el aislamiento, las terminaciones flojas y las uniones de alta resistencia no aparecen en las pruebas por muestreo, ni se anuncian de forma evidente. Se manifiestan como disparos espurios, conectores calientes o eventos térmicos tras la puesta en servicio —en las instalaciones del cliente. La prueba final (EOL) es el último punto en el que la corrección lleva minutos, no una visita al sitio.
Cumplimiento y licitaciones. Los programas conectados a la red y los programas automotrices requieren cada vez más registros de pruebas por unidad como parte del paquete de documentación: archivos CE, presentaciones de calidad al estilo PPAP, licitaciones de empresas eléctricas, pruebas de aceptación en sitio y, ahora, datos de pasaporte. En Italia, la documentación de puesta en servicio elaborada según la práctica CEI 64-8 incluye habitualmente registros de verificación de equipos; en las licitaciones de empresas eléctricas indias, la evidencia de pruebas por unidad se ha convertido en una expectativa estándar, no en un factor diferenciador. La ausencia de registros retrasa la aceptación, detiene hitos de pago y debilita las posiciones contractuales de garantía.
Coste del servicio en campo. Diagnosticar fallas en un paquete en un sitio remoto de energía solar más almacenamiento, o gestionar una reclamación bajo garantía de un vehículo ubicado en un mercado distante tres regiones, implica costos múltiples respecto a la prueba que habría detectado la falla. Cada unidad que falla en la etapa de fin de vida (EOL) en lugar de hacerlo en campo representa una visita técnica en camión que usted no tuvo que pagar.