 EN
Nie wysłałbyś kontenera bez jego zważenia. Jednak co miesiąc megawatogodziny magazynowania energii w bateriach dla sektorów przemysłu i komercji wchodzą do eksploatacji po przeprowadzeniu jedynie próbnej kontroli pojemności na poziomie 25% oraz po otrzymaniu sygnału zielonego od systemu zarządzania baterią (BMS).
Skutkiem tego są projekty, które „przechodzą wprowadzanie do eksploatacji” w czerwcu, a już w październiku zaczynają działać poniżej oczekiwanych parametrów — niedobór pojemności, fałszywe odczyty stanu naładowania (SOC) oraz zdarzenia termiczne, których nikt nie potrafi wyjaśnić.
Oto niewygodna prawda: większość wad, które niszczą rentowność projektu systemu magazynowania energii (BESS), pozostaje niewidoczna przy głębokości rozładowania (DOD) poniżej 50%. Ujawniają się dopiero wtedy, gdy poddaje się baterię pełnemu, rzetelnemu cyklowi ładowania/rozładowania obejmującemu 100% jej pojemności.
Jak naprawdę wyglądają „ukryte wady"
Dane testów fabrycznych informują, jak zachowują się ogniwa powinny . Testy pełnej pojemności pokazują, jak działa zintegrowany system właściwie... — po wibracjach podczas transportu, montażu na miejscu, różnicach w momencie dokręcania oraz po tygodniach przechowywania przy częściowym stanie naładowania (SOC). To właśnie tam kryją się awarie występujące w rzeczywistych warunkach eksploatacji:
1. Pojemność niższa niż deklarowana. Oceniając ogniwa na poziomie fabrycznym, nie gwarantuje się, że szafa dostarczy pełnej mocy. Jedno źle podłączone ogniwo, jedna słaba partia ogniw lub jedno gradient temperatury w szafie — i Twój system o pojemności 5 MWh cicho działa jak system o pojemności 4,6 MWh. Przy 100% głębokości rozładowania (DOD) niedobór jest wyraźny. Przy 25% ukrywa się w płaskim fragmencie krzywej rozładowania.
2. Nierównowaga między ogniwami, która rośnie wraz z liczbą cykli ładowania i rozładowania. Zespół może wydawać się zrównoważony w stanie spoczynku, ale znacznie rozbiega się przy wartościach SOC zbliżających się do skrajnych. Ogniwa o odmiennym zachowaniu są najlepszym wczesnym wskaźnikiem przyspieszonej degradacji i ryzyka termicznego — a sygnatura nierównowagi staje się widoczna w pełni tylko przy maksymalnym i minimalnym naładowaniu.
3. Logika ochrony BMS, która zawodzi dokładnie wtedy, gdy jest najbardziej potrzebna. Przeciążenie napięciowe, przepływ prądu nadmierny podczas ładowania regeneracyjnego, dryf kalibracji SOC — te usterki ujawniają się dopiero pod rzeczywistym obciążeniem pełnego cyklu, a nie podczas statycznych testów funkcjonalnych. Pomiar SOC odchyleny o 8% to uciążliwość w południe i awaria w godzinach porannych.
4. Problemy związane z połączeniem i przegrzewaniem przy stałym prądzie. Luźna szyna zbiorcza lub zablokowany kanał chłodzenia ukrywa swój sekret aż do momentu, gdy system pracuje przez godziny przy mocy znamionowej. Cyklowanie w pełnej pojemności przy realnych współczynnikach C to jedyny test, który ujawnia te problemy. przed klient je odkrywa.
5. Spory gwarancyjne, których nie da się wygrać bez danych podstawowych. Dokumentowany test akceptacyjny w pełnej pojemności tworzy punkt odniesienia wydajności, względem którego będzie oceniana każda przyszła reklamacja gwarancyjna. Pominięcie tego testu oznacza, że za dwa lata będziesz spierać się z integratorem, którego dane są prawidłowe — nie mając żadnych danych w ogóle.
Rzeczywista przyczyna pomijania tego testu: koszty energii elektrycznej
Zapytaj dowolnego wykonawcę EPC, dlaczego test akceptacyjny w pełnej pojemności ogranicza się do prób losowych — odpowiedź rzadko ma charakter techniczny. To rachunek za energię elektryczną.
Tradycyjna metoda polega na bank obciążeniowy oporu : ładowaniu baterii z sieci, a następnie rozładowywaniu jej energii w opornikach — całkowicie przekształcanej w ciepło. Dla pojedynczego modułu o pojemności 1 MWh jeden pełny cykl wygląda następująco:
|
Bank obciążeniowy oporu |
Tester regeneracji energii |
|
|
Energia pobrana do ładowania (z sieci) |
~1,05 MWh |
~1,05 MWh |
|
Energia rozładowania |
~1,0 MWh zużyta jako ciepło |
~90% oddana do sieci |
|
Całkowite zużycie energii z sieci na cykl |
~2,05 MWh |
~0,15 MWh |
|
Dodatkowe obciążenie systemu klimatyzacji w celu odprowadzenia ciepła z testu |
Znaczące |
Pomijalne |
Zwrotność energii: taka sama rygorystyczność, ale ułamek kosztu
Dokładnie w tym miejscu cyklersy prądu stałego z regeneracją energii (zwrotnością energii) zmieniają ekonomię testowania:
- ponad 90% energii wydanej podczas rozładowywania jest odzyskiwane i zwracane do sieci za pośrednictwem dwukierunkowych elektronik mocy — test rozładowywania faktycznie pokrywa część własnych kosztów.
- Pełne cykle ładowania/rozładowywania przy 100% głębokości rozładowania stają się przystępne finansowo , więc sformułowanie „mamy budżet jedynie na próbę kontrolną” przestaje być uzasadnionym usprawiedliwieniem.
- Sterowanie czterokwadrantowe umożliwia realizację realistycznych profili ładowania/rozładowywania przy nominalnych szybkościach C, w tym profili impulsowych i stopniowych określonych w normach IEC 62619, UL 1973 oraz procedurach testowych związanych z kodami sieciowymi.
- Precyzja na poziomie klastra — rozdzielczość napięcia/prądu na kanał wystarczająco wysoka, aby wykryć trendy rozbieżności pojedynczych ogniw, które ukrywają się pod uśrednionymi pomiarami szafy.
Co powinien obejmować prawidłowy test akceptacji w pełnej pojemności
Protokół klasy uruchomieniowej, który zalecamy wykonawcom EPC i integratorom:
- Weryfikacja pojemności bazowej — pełne naładowanie do 100 % SOC, okres postoju zgodny ze standardem, pełne rozładowanie do punktu odcięcia przy znamionowej mocy; rejestracja dostarczonych Ah/kWh w porównaniu do wartości znamionowych.
- Spójność między szafami oraz między klastrami — porównanie pojemności, trendu oporu wewnętrznego oraz krzywych delta-V we wszystkich równoległych łańcuchach.
- Walidacja BMS w warunkach obciążenia — weryfikacja działania ochron przed napięciem zbyt niskim/prądem zbyt dużym/temperaturą zbyt wysoką w rzeczywistych warunkach ekstremalnych oraz kalibracja SOC względem zmierzonej pojemności.
- Ocena termiczna przy utrzymywanej mocy — utrzymywanie mocy znamionowej w całym cyklu oraz rejestrowanie gradientów temperatury w szafie.
- Dokumentowany raport podstawowy — zestaw danych odniesienia dla gwarancji, monitorowania eksploatacji i konserwacji (O&M) oraz przyszłych audytów pojemności.
Podsumowanie
Testowanie w pełnej pojemności nie jest luksusem ani formalnym sprawdzaniem punktów. Jest to tylko kluczowy krok potwierdzający, co klient rzeczywiście zakupił — a dzięki technologii zwrotu energii klasyczne usprawiedliwienie (rachunek za prąd) zmniejszyło się o ponad 90%.
Projekty pomijające ten etap nie oszczędzają pieniędzy. Po prostu przełożają wykrycie awarii na pierwszy szczyt letni, kiedy koszty są najwyższe.
Testuj z pewnością siebie
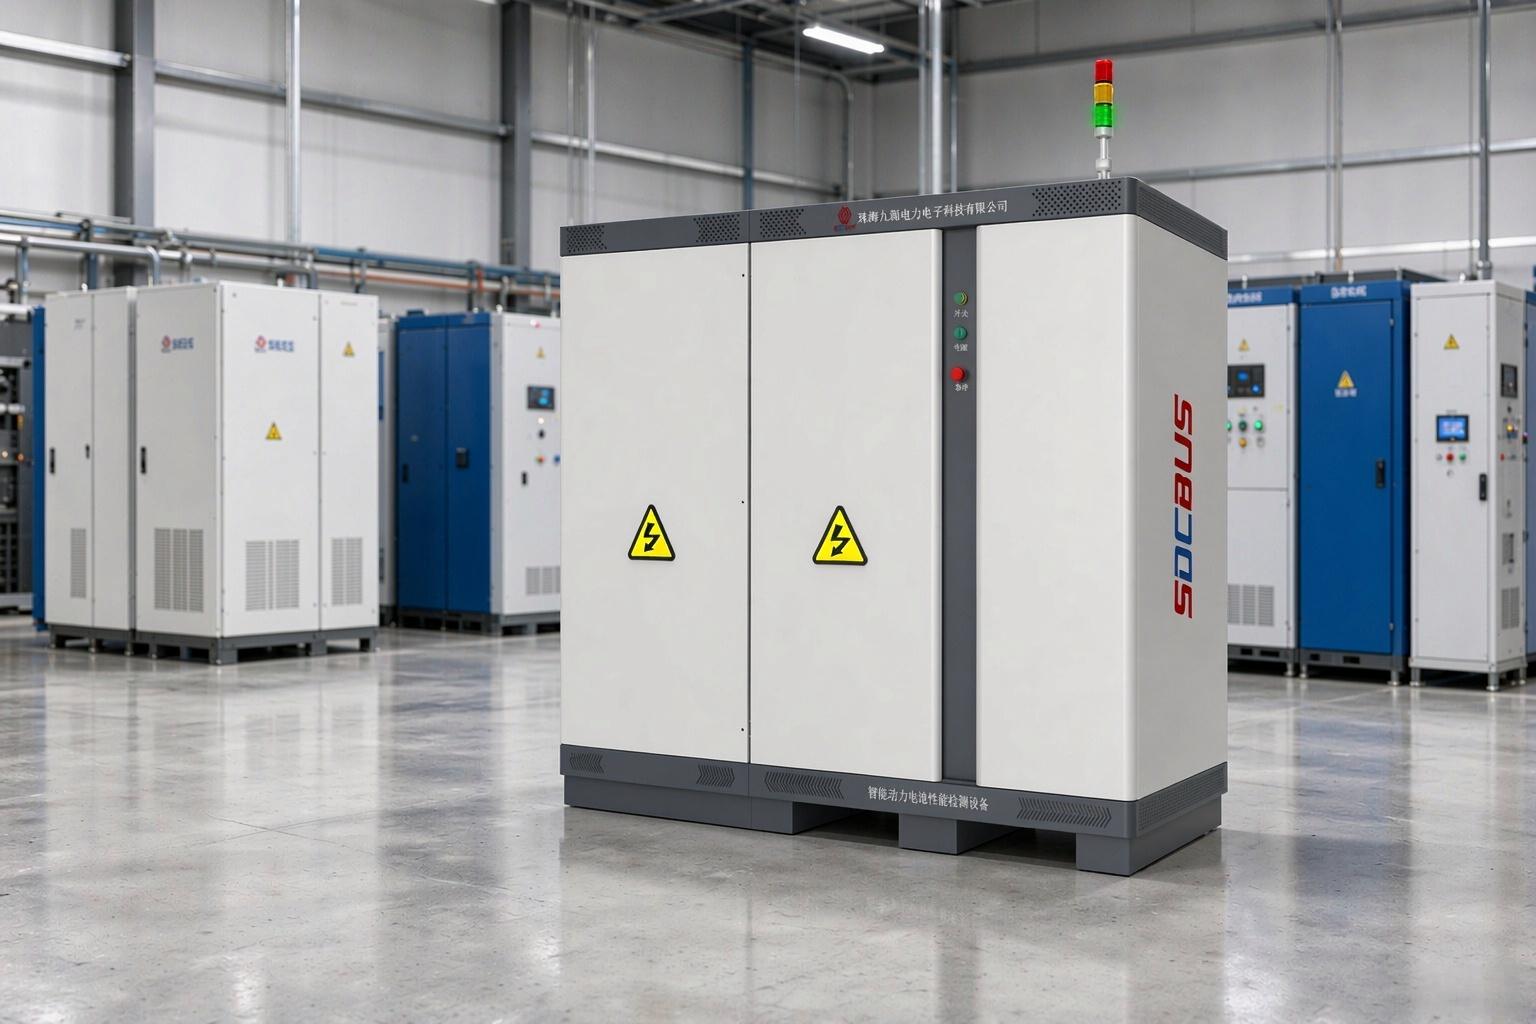
JIUYUAN Systemy testowe do akumulatorów z regeneracją energii serii SDCBUS zaprojektowano właśnie dla tego celu: testów przyjęcia ładowania/rozładowania w pełnej pojemności dla systemów magazynowania energii komercyjnych i przemysłowych (C&I BESS), z odzyskiem energii na poziomie ponad 90%, precyzją pomiarów na poziomie klastra oraz profilami testowymi zgodnymi z wymaganiami certyfikacyjnymi IEC/UL.
Planujesz test wprowadzenia do eksploatacji lub test przyjęcia? Skontaktuj się z naszym zespołem na przegląd planu testów i porównanie kosztów energii elektrycznej dla Państwa konkretnego projektu — przed podjęciem zobowiązań pokażemy Państwu konkretne dane